模具抛光 为何塑胶模具行业越来越重视这项工艺?
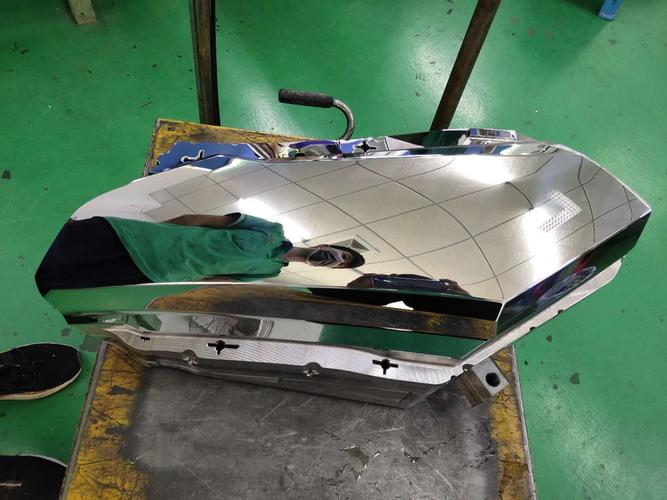
在塑胶模具制造领域,模具抛光曾长期被视为一道辅助性工序,主要是为了去除加工痕迹、提升模具外观。然而越来越多的模具企业将抛光置于前所未有的重要位置,甚至专门设立抛光车间、引入高精度抛光设备与人才。为什么塑胶模具的抛光需求会持续攀升?这背后是产品品质、生产工艺、材料特性以及市场竞争等多重因素共同作用的结果。
消费者对塑胶制品外观的要求日益苛刻。无论是手机外壳、汽车内饰件、家用电器面板,还是医疗设备外壳,塑胶件表面的光泽度、平整度和无瑕疵程度已经成为影响购买决策的关键因素。模具型腔表面的粗糙度会直接复制到塑胶件上,微小的刀痕、火花纹或抛光纹路都会在成品表面显现。因此,通过精细抛光将模具表面粗糙度降至Ra0.01μm甚至更低,才能保证制品拥有镜面般的通透感或高光无痕效果。越来越多的产品要求“免喷涂”——即直接注塑出高光表面,这更加依赖模具的超高精度抛光。
先进塑胶材料的广泛应用对模具表面提出了更高要求。工程塑料如PC、PMMA、ABS、PA等,在注塑过程中熔体粘度高、流动性差,对模具表面的吸附性强。如果模具表面不够光滑,容易导致脱模困难、制品表面出现流痕、气纹或拉伤。而高光抛光后的模具表面能显著降低脱模阻力,减少脱模剂的使用,提高生产效率和制品合格率。一些透明塑胶件对模具表面的任何微小缺陷都极为敏感,哪怕一个针尖大小的凹坑都会在成品中形成光学畸变,因此必须通过多道抛光工序达到光学级镜面。
第三,模具寿命与维护成本的经济账正在被重新计算。虽然抛光增加了前期加工时间与人工成本,但光滑的模具表面能减少注塑过程中的磨粒磨损和腐蚀,降低模具失效风险。抛光能够消除加工应力层和微观裂纹,提高模具抗疲劳性能。对于大批量生产(如汽车、电子消费品),模具往往需要数十万甚至上百万次注塑,良好的抛光可以延长模具寿命30%以上,均摊到单个制品上的成本反而下降。这种隐性收益推动企业主动增加抛光投入。
第四,注塑工艺向高速、高压、精密化发展。现代注塑机普遍采用高注射速率和高压保压,以缩短成型周期、提高尺寸稳定性。在此条件下,模具型腔表面的任何粗糙不平都会导致局部剪切应力集中,引起制品内应力增大、变形甚至开裂。抛光良好的模具型腔能使熔体流动更平稳,压力传递更均匀,从而改善制品力学性能并减少废品率。因此,工艺升级倒逼模具抛光质量必须同步提升。
还有一种容易被忽视的因素:多色注塑、双色注塑和嵌入注塑等复杂工艺的普及。这类工艺往往要求模具在不同区域具有不同的表面状态——例如一面高光、一面咬花,或者需要精准的封胶位。如果抛光不到位或过度抛光导致尺寸超差,会造成溢胶、封胶不良。因此,复杂模具对抛光提出了分区、定量的精细化要求,进一步推高了抛光的技术门槛和工作量。
市场同质化竞争迫使模具企业将抛光作为差异化卖点。当加工设备、钢材和设计水平趋于接近时,表面质量成为最能体现模具档次的直观指标。能做出镜面模具的企业更容易获得高端订单,例如光学镜片、导光板、化妆品包装等。正因如此,很多企业宁可牺牲加工周期,也要追求更高的抛光等级。
塑胶模具抛光需求激增并非偶然,而是产品升级、材料变化、工艺进步和市场竞争共同驱动的结果。它早已从一道简单的修饰工序,转变为核心竞争力的组成部分。随着免喷涂、光学件和精密微型件的兴起,对模具抛光的依赖只会更强,抛光技术与自动化水平也将迎来更快的发展。
如若转载,请注明出处:http://www.dgshenronghardware.com/product/52.html
更新时间:2026-10-06 15:26:09